
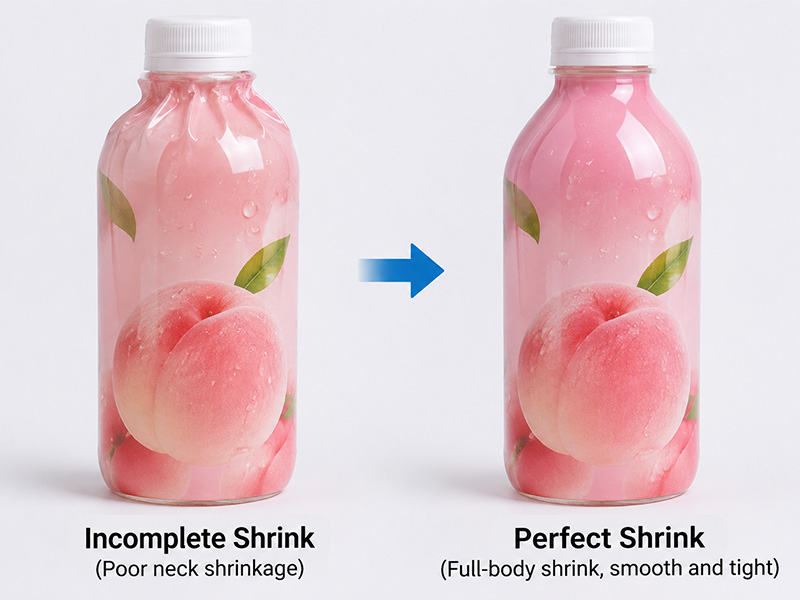
Una etiqueta termoencogible puede verse perfectamente lisa alrededor del cuerpo principal de una botella, pero desarrollar arrugas, pliegues o zonas sueltas cerca del hombro. Este es un problema común al aplicar etiquetas termoencogibles de cuerpo completo a botellas de champú, envases de cosméticos, botellas de detergente y otros envases de formas irregulares.
¿Por qué se arrugan las mangas termoencogibles alrededor de los hombros de la botella? En la mayoría de los casos, el problema se relaciona con una contracción desigual de la película, un espacio excesivo entre la funda y el cuello, características de retracción inadecuadas de la película, una colocación incorrecta de la funda o una distribución del calor insuficientemente controlada. El hombro de la botella presenta un desafío particular, ya que el diámetro varía entre el cuerpo principal y el cuello, lo que obliga a la funda a seguir un contorno más complejo.
Simplemente aumentar la temperatura del túnel no siempre es la solución adecuada. Un enfoque más eficaz consiste en evaluar conjuntamente la geometría de la botella, el material de la funda termorretráctil, la calidad de la aplicación, la distribución del vapor y la velocidad de la cinta transportadora.
En EPK Packingline, proporcionamos equipos para el etiquetado de fundas de botellas, el termoencogimiento y el secado de botellas. Comprender la causa de las arrugas en los hombros es un primer paso importante para seleccionar el equipo adecuado. Solución para túnel de contracción por vapor y secador de botellas.
¿Por qué se arrugan las etiquetas termoencogibles alrededor de los hombros de las botellas?
El hombro es la zona de transición entre el cuerpo más ancho de la botella y el cuello más estrecho. A diferencia de una botella cilíndrica recta, una botella contorneada presenta diámetros variables y superficies curvas. Al aplicar una funda termorretráctil, la película debe contraerse y adaptarse a estas diferentes formas durante el proceso de retracción.
Si la película no recibe suficiente calor o este no se distribuye uniformemente en el hombro, es posible que no se contraiga lo suficiente para adaptarse al contorno de la botella. Si las distintas secciones de la funda se contraen a ritmos diferentes, el exceso de material puede acumularse formando pliegues o arrugas visibles.
Varios factores influyen en el aspecto final de la funda termoencogible:
- Ángulo del hombro de la botella, curvatura y transición del diámetro.
- Circunferencia de la manga y espesor de la película.
- Porcentaje de contracción de la película en las direcciones de la máquina y transversal.
- Distribución del vapor y posicionamiento de las boquillas.
- Velocidad de la cinta transportadora y tiempo de exposición dentro del túnel.
- Posicionamiento del manguito y calidad de la aplicación.
Por este motivo, un túnel de retracción que produce un acabado liso en una botella de PET recta puede no ofrecer el mismo resultado en una botella de champú ovalada o en un envase con un hombro pronunciado. La configuración de la máquina y los parámetros de retracción deben ajustarse al perfil real de la botella.
Causas comunes de arrugas en los hombros de las botellas causadas por fundas termoencogibles
Comprender dónde y cómo aparecen las arrugas puede ayudar a identificar el problema subyacente. A continuación, se presentan las causas comunes que se encuentran en las aplicaciones de etiquetado con fundas retráctiles para botellas.
Contracción desigual alrededor del hombro
El hombro generalmente requiere que la funda experimente un grado de contracción circunferencial diferente al del cuerpo principal de la botella. Si las características de retracción de la película no coinciden con el contorno de la botella, puede tener dificultades para adaptarse a la transición curva de manera uniforme.
Esto se nota especialmente en botellas con cuerpo ancho, cuello estrecho, hombros pronunciados o curvas marcadas. La película puede verse ajustada alrededor del cuerpo, mientras que queda exceso de material alrededor del hombro.
Qué comprobar: Revise el perfil de la botella y la curva de retracción o los datos de retracción del proveedor de la película. Confirme que la película seleccionada tenga la capacidad de retracción transversal suficiente para el contorno de la botella requerido. No dé por sentado que una película adecuada para un envase recto funcionará automáticamente en una botella de forma compleja.
Dimensiones incorrectas de la funda termorretráctil
El tamaño de la funda es otro factor importante. Si la circunferencia de la funda es demasiado grande para la botella, se necesita más material para que la película se ajuste bien a la superficie. Esto puede aumentar la posibilidad de que se formen arrugas o pliegues en las secciones curvas.
Sin embargo, si la funda está demasiado ajustada, puede resultar difícil aplicarla de forma uniforme. Una tensión excesiva, una mala colocación o la deformación durante la aplicación también pueden afectar al resultado final.
Qué comprobar: Mida la circunferencia de la botella en el cuerpo, el hombro y el cuello. Compare estas medidas con las dimensiones de la funda y el rendimiento real de retracción de la película. Compruebe también que la funda esté correctamente colocada antes de introducirla en el túnel de retracción.
Película retráctil o espesor de película inadecuados
Los distintos materiales para fundas retráctiles presentan diferentes características de contracción, requisitos de temperatura y periodos de procesamiento. El PETG, el PVC y el OPS son materiales de uso común para fundas retráctiles, pero su idoneidad depende del diseño de la botella, el diseño de la etiqueta, la relación de contracción requerida y la configuración del túnel.
El grosor de la película también influye en cómo se comporta el material durante la contracción. Una película más gruesa puede requerir condiciones de calentamiento diferentes a las de una película más delgada. Sin embargo, el grosor por sí solo no determina si la funda se contraerá correctamente. La curva de contracción de la película, su comportamiento direccional y su compatibilidad con la forma de la botella son factores más importantes.
Qué comprobar: Solicite al proveedor de la película los datos de las pruebas de contracción y las condiciones de procesamiento recomendadas. Evalúe la película utilizando la botella real en lugar de basarse únicamente en sus especificaciones nominales del material.
Posición incorrecta de la manga antes de encogerla
Una manga que entra en el túnel en ángulo o con una posición irregular puede arrugarse incluso cuando las condiciones de calentamiento son las adecuadas. Si la manga no está nivelada, un lado del hombro puede recibir una cantidad diferente de material o experimentar una contracción distinta a la del otro lado.
Qué comprobar: Inspeccione la funda inmediatamente después de su aplicación y antes de que se contraiga. Busque etiquetas inclinadas, altura desigual de la funda, pliegues y cortes o aplicaciones inconsistentes. Si el problema ya es visible antes de que la botella entre en el túnel, corrija primero el proceso de etiquetado o alimentación.
Cómo afecta la distribución del vapor a la calidad de las fundas termoencogibles
La distribución del calor es uno de los factores más importantes para lograr un acabado uniforme en la funda termorretráctil. Incluso cuando se han seleccionado las dimensiones correctas de la película y la funda, un calentamiento desigual puede provocar una contracción incompleta, arrugas localizadas o una contracción excesiva en ciertas áreas.
Un túnel de termocontracción por vapor utiliza un suministro controlado de vapor para calentar la funda que recubre la botella. Un sistema de vapor configurado correctamente puede distribuir el calor por diferentes secciones del envase y proporcionar las condiciones de calentamiento adecuadas para distintos perfiles de botella.
Esto resulta especialmente útil al procesar botellas con hombros curvos, cuellos estrechos, perfiles ovalados u otras formas irregulares. El sistema de suministro de vapor debe configurarse para proporcionar la exposición al calor adecuada en las zonas donde la película necesita contraerse.
Por ejemplo, el túnel de retracción por vapor semiautomático EPS-1A de EPK cuenta con un sistema de distribución de vapor ajustable. Su configuración estándar incluye 10 tuberías de vapor con 700 boquillas de pulverización, con ajuste individual de cada tubería en sentido horizontal y vertical. Esto permite adaptar el suministro de vapor a diferentes formas de envases y requisitos de retracción.
Lo importante es que el vapor llegue eficazmente a la zona del hombro de la botella sin sobrecalentar innecesariamente el cuerpo ni el cuello. Los operarios deben evaluar la posición de la boquilla, la presión y el caudal del vapor, la orientación de la botella y la respuesta real de la película durante la producción.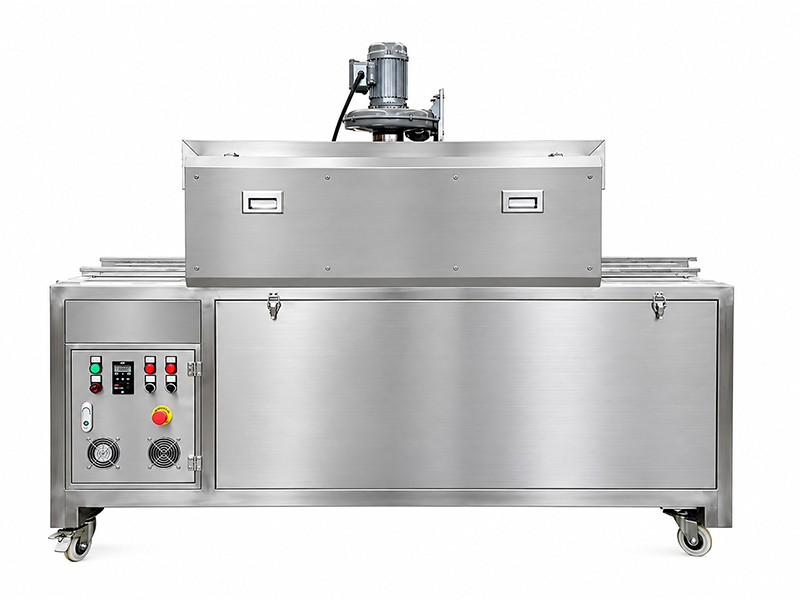
Para los clientes que procesan botellas con forma, EPK ofrece Túneles de contracción por vapor semiautomáticos con generadores incorporadosEl equipo puede evaluarse para aplicaciones con botellas flexibles y diferentes requisitos de distribución de vapor.
Por qué aumentar la temperatura del túnel de contracción puede no solucionar las arrugas
Cuando los operarios observan arrugas alrededor del hombro de la botella, aumentar la temperatura del túnel suele ser el primer ajuste que consideran. Sin embargo, esto no siempre resuelve el problema.
Si el problema principal radica en una distribución desigual del vapor, un espacio excesivo entre la manga y la botella o características de contracción inadecuadas de la película, un calor elevado podría no corregir la causa subyacente. En cambio, podría generar otros defectos, como una contracción excesiva, distorsión del diseño, daños en la película o deformación de la botella.
Las botellas de PET y otros envases termosensibles requieren especial atención. El proceso de calentamiento debe ser adecuado tanto para la película retráctil como para el material del envase. Un resultado de retracción óptimo no debe comprometer la forma ni la estabilidad estructural de la botella.
Una secuencia de resolución de problemas más eficaz es:
- Confirme que la manga tenga el tamaño y la posición correctos.
- Verifique el material de la película y sus características de contracción.
- Inspeccione la posición de la boquilla de vapor y la distribución del calor.
- Evaluar la presión del vapor, la temperatura y el tiempo de exposición.
- Ajuste la velocidad de la cinta transportadora según el resultado real de la contracción.
- Compruebe si hay deformación de la botella, distorsión de la película o arrugas después de cada ajuste.
Las mejores condiciones de funcionamiento son aquellas que producen una calidad de manguito uniforme a la velocidad de producción requerida, y no simplemente la temperatura máxima.
Cómo la velocidad de la cinta transportadora y el tiempo de contracción afectan el resultado final
La velocidad de la cinta transportadora determina cuánto tiempo permanece cada botella dentro del túnel de retracción. Este tiempo de exposición influye directamente en cómo reacciona la película al calor.
Si la cinta transportadora se mueve demasiado rápido, la funda podría no recibir el calor suficiente para completar el proceso de retracción, especialmente en la zona del hombro de la botella. Si se mueve demasiado lento, la película y la botella podrían recibir un calor excesivo, lo que podría provocar deformaciones u otros defectos estéticos.
Por lo tanto, es necesario evaluar conjuntamente la longitud del túnel, la velocidad de la cinta transportadora, el suministro de vapor y las especificaciones de la película. Una configuración que funciona durante una prueba a baja velocidad puede no producir el mismo acabado a la velocidad de producción normal.
Para una resolución de problemas más fiable, utilice un procedimiento de prueba controlado:
- Utilice la misma botella, el mismo material de la funda y las mismas dimensiones de la funda durante toda la prueba.
- Registre la configuración actual del vapor y de la cinta transportadora.
- Modifique un parámetro de funcionamiento a la vez.
- Inspeccione el hombro, el cuerpo principal, el cuello y la base después de la contracción.
- Registre la velocidad de producción y el aspecto de cada resultado de la prueba.
- Repita la prueba al ritmo de producción previsto para confirmar la consistencia.
Este método ayuda a identificar si el problema está relacionado con un tiempo de calentamiento insuficiente, una exposición desigual al vapor o la compatibilidad entre la película y el diseño de la botella.
Cómo elegir un túnel de termoencogimiento para botellas con forma especial
Para los fabricantes de champú, loción, detergente, bebidas y otros productos embotellados, seleccionar un túnel de termoencogimiento por vapor adecuado es una parte importante para lograr una calidad uniforme en las fundas.
En lugar de seleccionar equipos basándose únicamente en la velocidad de producción anunciada, tenga en cuenta los siguientes requisitos técnicos.
Distribución y ajuste del vapor
Busque un sistema de vapor que distribuya el calor por todo el recipiente y que permita un ajuste adecuado para diferentes perfiles de botella. Las tuberías y boquillas de vapor ajustables facilitan a los operarios la tarea de dirigir el vapor hacia las zonas que requieren mayor atención, como los hombros curvos y las transiciones estrechas del cuello.
Compatibilidad con el tamaño y la forma de la botella
Verifique el rango aceptable de diámetro, altura, orientación y forma de la botella. Si su fábrica produce varios diseños de botellas, considere si la máquina puede adaptarse a diferentes envases mediante ajustes, en lugar de requerir modificaciones mecánicas importantes.
Capacidad de producción y configuración de la cinta transportadora
La cantidad de botellas requeridas por minuto debe considerarse junto con las dimensiones de la botella, el material de la película, la longitud del túnel y los requisitos de retracción. La capacidad de producción real debe confirmarse utilizando muestras del producto y de la funda.
Secado de botellas después del encogimiento por vapor.
El proceso de contracción por vapor deja humedad en la superficie de la botella. Un secador de botellas adecuado, instalado después del túnel, puede eliminar el agua residual antes de los procesos posteriores, como la inspección, el codificado, el empaquetado en cajas o el embalaje.
Por este motivo, un sistema integrado de contracción por vapor y secado puede ser una opción práctica para los fabricantes que desean mejorar la continuidad de su proceso de envasado de botellas.
Soluciones de túnel de vapor para secado de botellas y secado de botellas EPK
EPK Packingline suministra maquinaria de envasado para el etiquetado de botellas, termoencogimiento, secado y aplicaciones integradas en líneas de envasado. Nuestra selección de equipos cubre diferentes necesidades de producción, desde túneles de termoencogimiento individuales hasta sistemas automáticos de etiquetado de mangas con funciones integradas de termoencogimiento y secado.
Para los clientes que experimentan arrugas en la funda termoencogible alrededor de los hombros de las botellas, la solución adecuada depende del perfil de la botella, el material de la funda, la velocidad de producción requerida y el equipo de envasado existente.
Máquina semiautomática de túnel de vapor para encogimiento y secado
Esta configuración combina un túnel de termoencogimiento por vapor y un secador de botellas. Es ideal para fabricantes que ya cuentan con equipos de aplicación de fundas y necesitan un sistema específico para el termoencogimiento y la eliminación de la humedad residual.
El modelo EPK EPS-2A+2000 admite un diámetro de envase inferior a 140 mm y ofrece una velocidad de envasado de entre 40 y 120 botellas por minuto, dependiendo de la longitud del producto, el material de la película y otras condiciones de funcionamiento. Estas especificaciones son específicas del modelo y deben verificarse en función de la aplicación real.
Obtenga más información sobre el Máquina semiautomática de secado y túnel de vapor EPK.
Máquina etiquetadora automática de mangas con túnel de retracción por vapor y secador de botellas.
Para las fábricas que planean un proceso de producción más integrado, un sistema automático de etiquetado de mangas con túnel de retracción por vapor y secador de botellas puede combinar tres operaciones importantes en una solución conectada.
El sistema aplica la etiqueta, transfiere la botella al proceso de termoencogimiento por vapor y elimina la humedad superficial después del encogimiento. Esta disposición puede ayudar a reducir la manipulación manual entre procesos y proporcionar un flujo de trabajo de envasado de botellas más continuo.
Explorar EPK Máquina etiquetadora automática de mangas con túnel de retracción por vapor y secador de botellas. para aplicaciones de envasado integrado de botellas.
Integración completa de la línea de envasado de botellas
Si sus requisitos de producción incluyen llenado, taponado, etiquetado con funda, retractilado y secado, EPK también puede ayudarle a configurar una línea de envasado de botellas integrada. La disposición de los equipos se puede planificar según las dimensiones de la botella, los requisitos de llenado, la producción prevista, la distribución de la fábrica y las necesidades de envasado posteriores.
Ver el Solución completa de envasado de botellas EPK comprender cómo se pueden integrar diferentes máquinas en un mismo proceso de producción.
Un flujo de trabajo típico para el envasado de botellas puede incluir:
Llenado de botellas → Alimentación y taponado → Etiquetado de la funda → Retracción por vapor → Secado de botellas → Envasado posterior
La configuración exacta se puede ajustar en función del producto, el material de la botella, los requisitos de la funda, la capacidad de producción y el espacio disponible en la fábrica.
Cómo solucionar problemas de arrugas en las mangas termoencogibles antes de comprar equipos nuevos.
No todas las arrugas en las mangas termoencogibles requieren la sustitución de la máquina. En muchos casos, una inspección sistemática puede ayudar a identificar el origen del problema antes de invertir en nuevos equipos.
Utilice la siguiente guía de solución de problemas como referencia inicial:
| Problema observado | Posible causa | Qué comprobar |
|---|---|---|
| Arrugas alrededor del hombro | Contracción desigual o calentamiento local insuficiente | Distribución de vapor, datos de contracción de la película, contorno de la botella |
| Manga suelta alrededor del cuerpo | Holgura excesiva en la manga o contracción insuficiente. | Dimensiones de la funda, especificaciones de la película, condiciones de calentamiento |
| Arrugas solo en un lado. | Posicionamiento o calentamiento desigual | Orientación de la botella, alineación del manguito, posición de la boquilla |
| Distorsión de la película o daños en la obra de arte | Calor excesivo o condiciones de contracción inadecuadas | Ajustes de vapor, tiempo de exposición, tolerancia a la temperatura de la película |
| Deformación de la botella | Exposición térmica excesiva | Material de la botella, espesor de la pared, distribución del calor |
| Resultados inconsistentes a mayor velocidad. | Tiempo de calentamiento insuficiente o condiciones de proceso inestables | Velocidad de la cinta transportadora, suministro de vapor, configuración del túnel |
Esta tabla ofrece orientación general para la resolución de problemas. La causa real debe confirmarse mediante pruebas de producción utilizando la misma botella, funda y condiciones de funcionamiento.
Preguntas frecuentes sobre las arrugas en las fundas termoencogibles
¿Por qué las fundas termoencogibles se arrugan alrededor de los hombros de las botellas?
Las fundas termorretráctiles se arrugan alrededor de los hombros de las botellas cuando la película no se contrae uniformemente para adaptarse a la transición entre el cuerpo más ancho y el cuello más estrecho. Las causas comunes incluyen características de contracción inadecuadas de la película, holgura excesiva de la funda, distribución desigual del vapor, posicionamiento incorrecto de la funda y tiempo de calentamiento insuficiente.
¿Cómo puedo evitar que se arruguen las fundas termoencogibles de los frascos de champú?
Antes de ajustar el túnel, verifique las dimensiones de la manga, las propiedades de contracción de la película y la geometría del hombro. Asegúrese de que la manga esté colocada de forma nivelada y que el vapor llegue al hombro de manera uniforme. A continuación, optimice la velocidad de la cinta transportadora y la configuración del vapor mediante pruebas de producción controladas.
¿Puede un túnel de vapor para encoger las arrugas de las mangas termoencogibles?
Un túnel de termocontracción con la configuración adecuada puede mejorar la distribución del calor alrededor de botellas con formas irregulares. Las tuberías y boquillas de vapor ajustables permiten adaptar el proceso de calentamiento a diferentes formas de botella. También es necesario utilizar la película, las dimensiones de la funda y los parámetros de funcionamiento correctos.
¿Qué materiales de fundas termorretráctiles son adecuados para botellas con forma contorneada?
El PETG, el PVC y el OPS son materiales comúnmente utilizados para fundas retráctiles. La mejor opción depende del grado de retracción requerido, la geometría de la botella, el diseño de la etiqueta, la temperatura de procesamiento y los requisitos de la aplicación. Siempre verifique los datos de retracción del proveedor de la película y realice una prueba de compatibilidad.
¿Aumentar la temperatura del vapor siempre elimina las arrugas de las mangas?
No. Una temperatura más alta podría no solucionar los problemas causados por dimensiones incorrectas de la funda, una película inadecuada o una distribución irregular del vapor. El calor excesivo puede dañar la película, distorsionar el diseño impreso o deformar las botellas sensibles al calor.
¿Cuál es la diferencia entre un túnel de contracción por vapor y un túnel de contracción por aire caliente?
Un túnel de termoencogimiento por vapor utiliza vapor para calentar y encoger la película, mientras que un túnel de termoencogimiento por aire caliente utiliza aire caliente. Los sistemas de vapor permiten una distribución de calor controlable alrededor de envases con formas irregulares. La elección adecuada depende de las especificaciones de la película, el material de la botella, los requisitos de producción y la configuración del equipo.
¿Por qué es necesario un secador de botellas después del proceso de encogimiento con vapor?
El proceso de contracción por vapor deja agua residual en la superficie de la botella. Un secador de botellas elimina esta humedad antes de las operaciones posteriores, como la inspección, la codificación, el etiquetado o el empaquetado.
¿Puede un solo túnel de termocontracción procesar botellas de diferentes formas?
Algunos túneles de termocontracción por vapor están diseñados para procesar botellas de diferentes formas y tamaños mediante la distribución del vapor y parámetros de funcionamiento ajustables. El diámetro, la altura y la capacidad de producción aceptables varían según el modelo. Para la evaluación del equipo, se deben proporcionar muestras y dimensiones reales de las botellas.
¿Qué información debo proporcionar al solicitar un presupuesto para un túnel de contracción por vapor?
Proporcione fotos de las botellas, diámetro, altura, dimensiones del hombro, material de la botella, tipo y grosor de la película de la funda, velocidad de producción deseada y cobertura de etiqueta requerida. Si ya dispone de un túnel de retracción, incluya su tipo, configuración de funcionamiento y fotos de cerca de las arrugas.
Obtenga la solución de embalaje con funda retráctil adecuada de EPK.
Un acabado liso y uniforme de la funda termorretráctil alrededor del hombro de la botella depende de más factores que la temperatura. La geometría de la botella, las características de contracción de la película, las dimensiones de la funda, la distribución del vapor y la velocidad de la cinta transportadora influyen en el resultado final.
Si sus botellas de champú, cosméticos, detergente o bebidas siguen arrugándose después de encogerse, conviene evaluar la aplicación completa antes de cambiar la configuración del equipo o invertir en una máquina nueva.
EPK Packingline ofrece túneles de retracción por vapor, secadoras de botellas, máquinas automáticas de etiquetado de mangas y soluciones personalizadas para líneas de envasado de botellas. La selección de equipos se adapta a las dimensiones de sus botellas, el material de embalaje, la capacidad de producción y los requisitos de su fábrica.
Para ayudarnos a evaluar su solicitud, envíe lo siguiente:
- Fotografías y dimensiones de su botella, incluyendo el hombro y el cuello.
- Material de la botella y aplicación del producto.
- Material, grosor y dimensiones de la funda termorretráctil.
- Capacidad de producción requerida en botellas por minuto.
- Fotografías en primer plano que muestran las arrugas reales después de la contracción.
- Tipo de túnel de retracción existente, velocidad de la cinta transportadora y ajustes de funcionamiento, si están disponibles.
Con base en estos detalles, EPK puede analizar sus requisitos de empaque y recomendarle la configuración de máquina adecuada. También se pueden evaluar muestras de botellas y fundas para confirmar la compatibilidad del equipo antes de la selección final.
¿Busca un acabado de funda termorretráctil más uniforme para sus botellas? Póngase en contacto con EPK Packingline para hablar sobre su aplicación y explorar una solución adecuada, como un túnel de retracción por vapor, un secador de botellas o una solución completa de etiquetado automático de mangas.